
배터리 팩 조립 라인 선택 방법: 반자동 대 전자동
November 04 , 2026반자동 배터리 팩 조립 라인과 전자동 배터리 팩 조립 라인 사이의 선택은 대개 모든 라인 프로젝트에서 마주하는 첫 번째 중요한 갈림길입니다. 이 선택은 초기 비용, 공장 바닥 면적, 인력, 모델 교체 속도, 그리고 향후 라인을 얼마나 쉽게 확장할 수 있는지에 영향을 미칩니다. 이 가이드는 구매 및 엔지니어링 팀이 견적을 요청하기 전에 올바른 자동화 수준을 선택할 수 있는 실용적인 기준을 제공합니다.
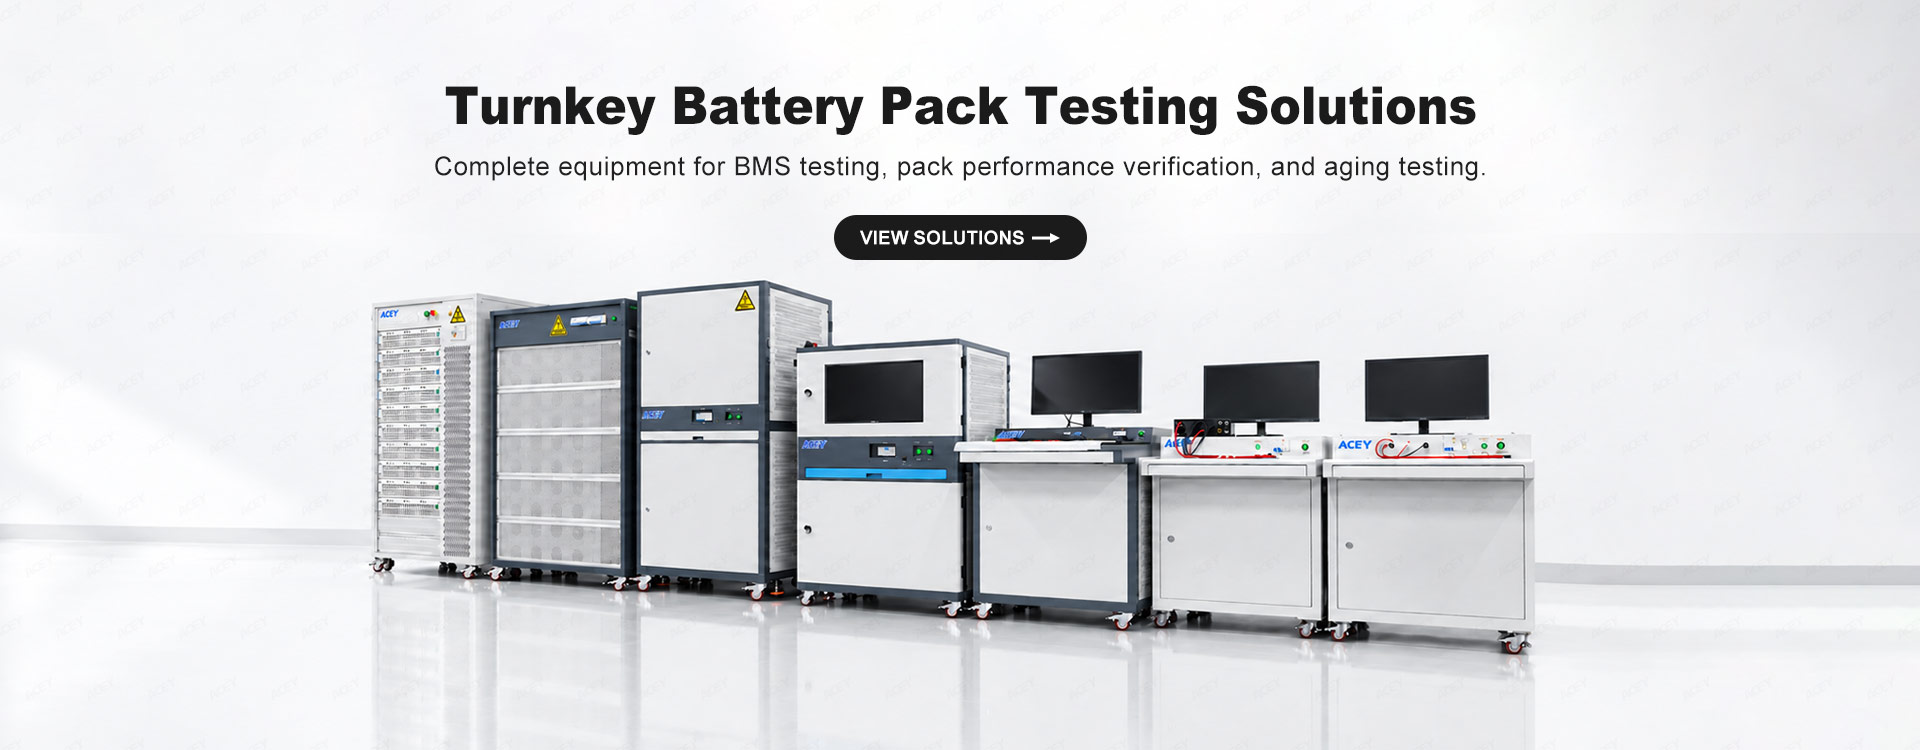
브랜드나 모델을 비교하기 전에 구매자는 먼저 자동화 수준을 확정해야 합니다. 반자동 라인과 전자동 라인은 가격만 다른 동일한 제품이 아니라 서로 다른 생산 시스템입니다. 반자동 버전은 작업자가 스테이션 간에 팩을 이동하고, 치에 적재하며, 수동 단계를 수행하는 것을 전제로 합니다. 반면에 전자동 버전은 컨베이어로 팩을 이동하고, 로봇이나 전용 기계로 각 스테이션을 수행하며, 데이터를 자동으로 기록합니다.
이 결정을 잘못 내리면 큰 비용이 발생합니다. 저수량이며 자주 변경되는 제품에 과도한 자동화를 적용하면 자원이 낭비되고 모델 교체가 복잡해집니다. 반대로 안정적인 대량 생산 제품에 자동화를 너무 적게 적용하면 생산량이 제한되고 인력이 낭비됩니다. 올바른 해답은 생산량, 제품 안정성, 그리고 공장이 지원할 수 있는 엔지니어링 통합 수준에 따라 달라집니다.
반자동 배터리 팩 조립 라인은 셀 선별, 용접, 테스트, 검사 등 핵심 공정 스테이션을 유지하지만, 자재 처리와 일부 수동 작업은 작업자에게 의존합니다. 일반적인 특징은 다음과 같습니다.
반자동 라인은 R&D, 파일럿 생산, 소량 또는 다양한 생산량, 그리고 아직 팩 설계를 익히는 중인 공장에 적합합니다. 초기 비용이 낮고 특정 구성에 과도하게 투자하는 위험이 줄어듭니다.
전자동 배터리 팩 조립 라인은 컨베이어, 이송 장치 및 제어 시스템을 통해 스테이션들을 연결하므로 작업자의 개입을 최소화하면서 팩이 공정을 거쳐 이동합니다. 일반적인 특징은 다음과 같습니다.
완전 자동 라인은 잦은 모델 변경보다 일관성, 인건비 절감 및 데이터 추적성이 더 중요한 안정적이고 대량 생산되는 제품에 적합합니다. 이 방식은 더 많은 엔지니어링 통합과 사전에 명확하고 고정된 제품 정의를 요구합니다.
아래 표는 프로젝트를 결정하는 주요 요소를 기준으로 두 방식을 비교합니다. 설명은 일반적인 지침으로 참고하시고, 실제 역량은 특정 라인 구성 및 팩 디자인에 따라 달라집니다.
| 요소 | 반자동 | 완전 자동 |
|---|---|---|
| 작업자 개입 | 높음 — 대부분의 단계를 로드, 이송 및 보조 | 낮음 — 자동화된 이송 및 핸들링 |
| 처리량 | 작업자 속도 및 스테이션 균형에 의해 제한됨 | 스테이션 택타임에 의해 설정됨; 지속 가능하고 반복 가능함 |
| 모델 변경(체인지오버) | 빠르고 저렴함; 더 단순한 치구 | 느림; 툴링 및 프로그램 변경 필요 |
| 초기 비용 | 낮은 자본 비용; 단계적 도입 용이 | 높은 자본 비용 및 통합 노력 |
| 바닥 면적 | 단위 생산량당 더 많은 공간 소요; 분산된 스테이션 | 컴팩트한 선형 레이아웃; 이동 동선 감소 |
| 데이터 및 이력 추적 | 부분적; 주로 수동 기록 | 자동 로깅, MES 연동 준비 완료 |
| 최적 용도 | R&D, 파일럿, 다양함/소량 생산 | 안정적인 대량 생산 |
생산량은 가장 유용한 단일 입력 요소입니다. 정상적인 조건과 실제 팩 토폴로지에서의 현실적인 시간당 팩 수(packs-per-hour) 수치를 통해 필요한 스테이션 수와 수동 취급이 병목 현상을 일으키는지 여부를 알 수 있습니다.
셀 유형에 따라 고정구와 접합 방식이 형식별로 다르기 때문에 라인을 자동화할 수 있는 용이성이 달라집니다:
여러 형식을 운영하는 경우, 하나의 라인으로 교체 작업을 처리할 수 있는지 아니면 별도의 라인을 구축하는 것이 더 합리적인지 확인하세요. 형식별 툴링은 대개 완전히 공유할 수 없습니다.
구매 가격은 비교의 일부일 뿐입니다. 범위를 정할 때 다음 사항도 함께 고려하세요:
공급업체에 동일하게 정의된 팩 사양 조건 하에서의 처리량, 인력 소요량, 그리고 교체 시간을 명시해 달라고 요청하여, 제안서들이 과도하게 낙관적이지 않고 상호 비교 가능하도록 하십시오.
안정적인 팩 디자인, 지속적인 고물량, 그리고 일정한 사이클 타임, 인력 절감, 자동 데이터 추적성에 대한 명확한 요구가 있을 때 완전 자동화를 선택하십시오. 제품이나 물량이 여전히 변경되는 단계라면 반자동 또는 모듈식 베이스가 대개 더 안전한 시작점입니다.
표준 인터페이스와 여유 공간을 염두에 두고 설계되었다면 대개 가능합니다. 많은 공장이 반자동 선별, 용접, 테스트 스테이션으로 시작한 후 물량이 증가함에 따라 자동 이송, 비전 검사, 데이터 수집 기능을 추가합니다. 주문하기 전에 공급업체와 업그레이드 경로를 확인하십시오.
그렇습니다. 원통형은 일반적으로 자동화가 가장 쉽고, 각형은 압축 및 버스바 용접 스테이션과 잘 조화되며, 파우치형은 더 많은 맞춤형 지형(고정구)이 필요합니다. 핵심 공정 단계는 공유되지만, 고정구와 취급 방식은 셀 유형에 따라 다릅니다.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
이메일 : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155