XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

18650 대 21700 배터리 팩 조립: 장비 및 공정 고려사항
November 09 , 2026
18650 셀과 21700 셀은 멀리서 보면 서로 호환되는 것처럼 보이지만, 생산 라인에서는 완전히 다른 제품처럼 작동합니다. 셀의 직경과 길이는 홀더 디자인, 간격, 절연, 용접 접근성, 열적 거동, 그리고 각 스테이션으로 셀을 이동시키는 지치(fixture)에 영향을 미칩니다. 이 가이드에서는 18650과 21700 배터리 팩 조립 간에 실제로 무엇이 달라지는지, 그리고 조달 및 엔지니어링 팀이 장비를 선택하기 전에 무엇을 확인해야 하는지 설명합니다.
원통형 셀 이름의 숫자는 그 크기를 나타냅니다. 18650 셀은 공칭 직경 18mm, 길이 65mm인 반면, 21700 셀은 공칭 직경 21mm, 길이 70mm입니다. 이 작은 차이가 조립 라인의 거의 모든 지치에 영향을 미칩니다. 셀 홀더, 간격 빗살(spacing comb), 선별 트레이, 용접 지그, 프레스 공구 및 테스트 접점은 모두 특정 규격의 지오메트리에 맞춰 절단됩니다.
구매자는 하나의 원통형 규격용으로 구축된 라인에서 간단한 프로그램 변경만으로 다른 규격을 실행할 수 있다고 가정하기도 합니다. 그러나 실제로는 기계적 인터페이스를 교체하고 다시 검증해야 하는 경우가 대부분입니다. 셀 규격이 일찍 확정될수록 프로젝트에 필요한 재툴링(re-tooling) 작업이 줄어듭니다.
이것이 한 공급업체가 두 가지 규격을 모두 제공할 수 없다는 의미는 아니며, 구성이 명확히 지정되어야 한다는 뜻입니다. 셀 크기, 단자 유형, 팩 토폴로지가 정의되지 않은 채 단순히 "원통형"으로 견적된 라인은 아직 비교 가능한 제안이 아닙니다.
두 셀 모두 전기 자전거, 전동공구, 에너지 저장 장치 및 소형 전기차에 사용되는 원형 리튬 이온 셀입니다. 제조 관점에서 중요한 차이점은 화학적 특성보다는 물리적 및 공정 관련 특성에 있습니다.
| 요인 | 18650 | 21700 | 장비 영향 |
|---|---|---|---|
| 셀 직경 | 공칭 18 mm | 공칭 21 mm | 홀더 보어, 간격 및 트레이 포켓이 다름 |
| 셀 길이 | 공칭 65 mm | 공칭 70 mm | 적층 높이, 엔드 플레이트 및 접점 이동 거리가 다름 |
| 팩당 셀 개수 | 주어진 용량에 대해 일반적으로 더 많은 셀 필요 | 동일한 용량에 대해 일반적으로 더 적은 셀 필요 | 용접 포인트, 선별 볼륨 및 사이클 타임 변경 |
| 전류 및 열 | 더 많은 병렬 셀 간에 전류가 분산됨 | 셀당 더 높은 전류가 일반적임 | 버스바 크기, 접합부 품질 및 열 설계에 영향 |
| 지치 및 툴링 | 18 mm 홀더 및 지그 세트 | 21 mm 홀더 및 지그 세트 | 규격 변경을 위해 툴링 교체 및 재검증 필요 |
| 일반적인 용도 | 전동공구, 전기 자전거, 에너지 저장 장치, 소비자용 팩 | 전기 자전거, 경량 전기차, 고에너지 팩 | 셀 단독이 아니라 팩 토폴로지가 스테이션 목록을 결정함 |
본 내용은 사양서가 아닌 일반적인 비교 자료로 참고하십시오. 용량, 방전율, 단자 모양 및 화학적 조성은 셀 제조사와 모델에 따라 다르며, 형식 이름뿐만 아니라 이러한 세부 사항에 따라 최종 지치 디자인이 결정됩니다.
팩 조기 고장의 가장 흔한 원인은 용접기가 아니라 일관되지 않은 셀입니다. 셀을 홀더에 로딩하기 전에 측정 및 그룹화하여 병렬로 연결된 셀들의 특성이 긴밀하게 일치하도록 해야 합니다. 개방 회로 전압(OCV), 내부 저항(IR) 및 필요한 경우 실제 충방전 용량이 일반적인 입력 요소입니다.
사이클 수명, 발열 및 가용 용량은 모두 팩 내에서 가장 약한 셀 그룹에 의해 제한됩니다. 21700과 같은 더 큰 셀의 경우, 더 적은 수의 셀이 부하를 감당하므로 단일 이상치(outlier)가 미치는 영향이 비례하여 더 커집니다. 따라서 선별 공차와 등급 분류(binning) 로직은 용접 파라미터만큼이나 세심한 주의를 기울여야 합니다.
이 단계에서는 원통형 셀 선별 및 테스트 장비가 셀이 조립 스테이션에 도달하기 전에 측정하고 분류합니다. 공급업체와 협의하여 테스트 조건, 측정 범위, 채널 수 및 데이터 내보내기를 확인하십시오. 등급 분류 결과는 나중에 팩 ID와 함께 기록되어야만 유용합니다.
또한 분류된 셀이 물리적으로 어떻게 취급되는지도 확인하십시오. 트레이, 피더 및 매거진은 셀 직경과 길이에 맞아야 합니다. 한 가지 규격용으로 설정된 선별기는 가이드와 접점을 변경하지 않고는 다른 규격으로 단순히 다시 로드할 수 없습니다.
원통형 팩은 셀 위치를 고정하고, 셀 간의 간격을 유지하며, 센스 와이어와 냉각 경로를 제공하는 홀더 또는 스페이서 시스템을 기반으로 제작됩니다. 18650 셀과 21700 셀은 직경과 길이 모두에서 차이가 나므로 홀더는 범용 소모품이 아닌 규격 전용 부품입니다.
더 적고 더 큰 셀을 사용하는 21700 팩은 더 단순한 홀더 레이아웃을 사용할 수 있지만, 접합 전류와 열 집중은 더 높습니다. 절연 및 연면 거리는 이전 18650 디자인을 복사하는 것이 아니라 실제 팩 전압 및 목표 시장 요구사항에 맞춰 검토되어야 합니다.
상호 연결은 장비 측면에서 두 규격이 가장 두드러지게 갈라지는 부분입니다. 셀은 저항 스폿 용접 또는 레이저 용접으로 결합된 니켈 스트립, 구리 버스바 또는 복합 커넥터를 사용하여 직렬 및 병렬로 연결됩니다. 용접 포인트 수, 접근 가능한 용접 영역 및 셀의 내열성은 셀 크기와 팩 토폴로지에 따라 모두 변경됩니다.
저항 스폿 용접은 빠르고 널리 이해되어 있기 때문에 원통형 탭에 여전히 흔히 사용됩니다. 레이저 용접은 열영향부가 작은 상태로 낮은 접촉 저항을 생성하기 때문에 버스바 및 고전류 접합에 선호되는 경우가 많습니다. 두 경우 모두 용접 에너지, 전극 또는 빔 매개변수 및 고정구 압력은 니켈, 구리 및 알루미늄이 매우 다르게 작동하므로 특정 탭 및 버스바 재료에 적합해야 합니다.
버스바 또는 구리 연결이 디자인의 일부인 경우, 원통형 배터리 탭용 레이저 용접 장비를 실제 셀 피치에 대한 재료 호환성, 용접 모니터링 및 고정구 접근성을 기준으로 평가해야 합니다. 현장 고장이 조사될 때 접합 저항과 용접 기록이 가장 먼저 검토되는 항목이므로 용접 매개변수가 어떻게 로깅되는지 문의하십시오.
열 제어는 특별한 주의가 필요합니다. 셀 단자 근처의 과도한 열 입력은 씰이나 내부 부품을 손상시킬 수 있습니다. 한 셀 모델에서 작동하는 용접 공정은 동일한 공칭 규격 내에서도 다른 모델에 자동으로 이전되지 않습니다.
셀 규격, 팩 토폴로지 및 결합 방법이 결정되면 스테이션 목록을 작성할 수 있습니다. 원통형 라인은 일반적으로 셀 선별, 홀더 로딩, 용접, BMS 및 하네스 조립, 절연, 인클로저, 충방전 테스트 및 최종 라벨링을 하나의 흐름으로 연결합니다.
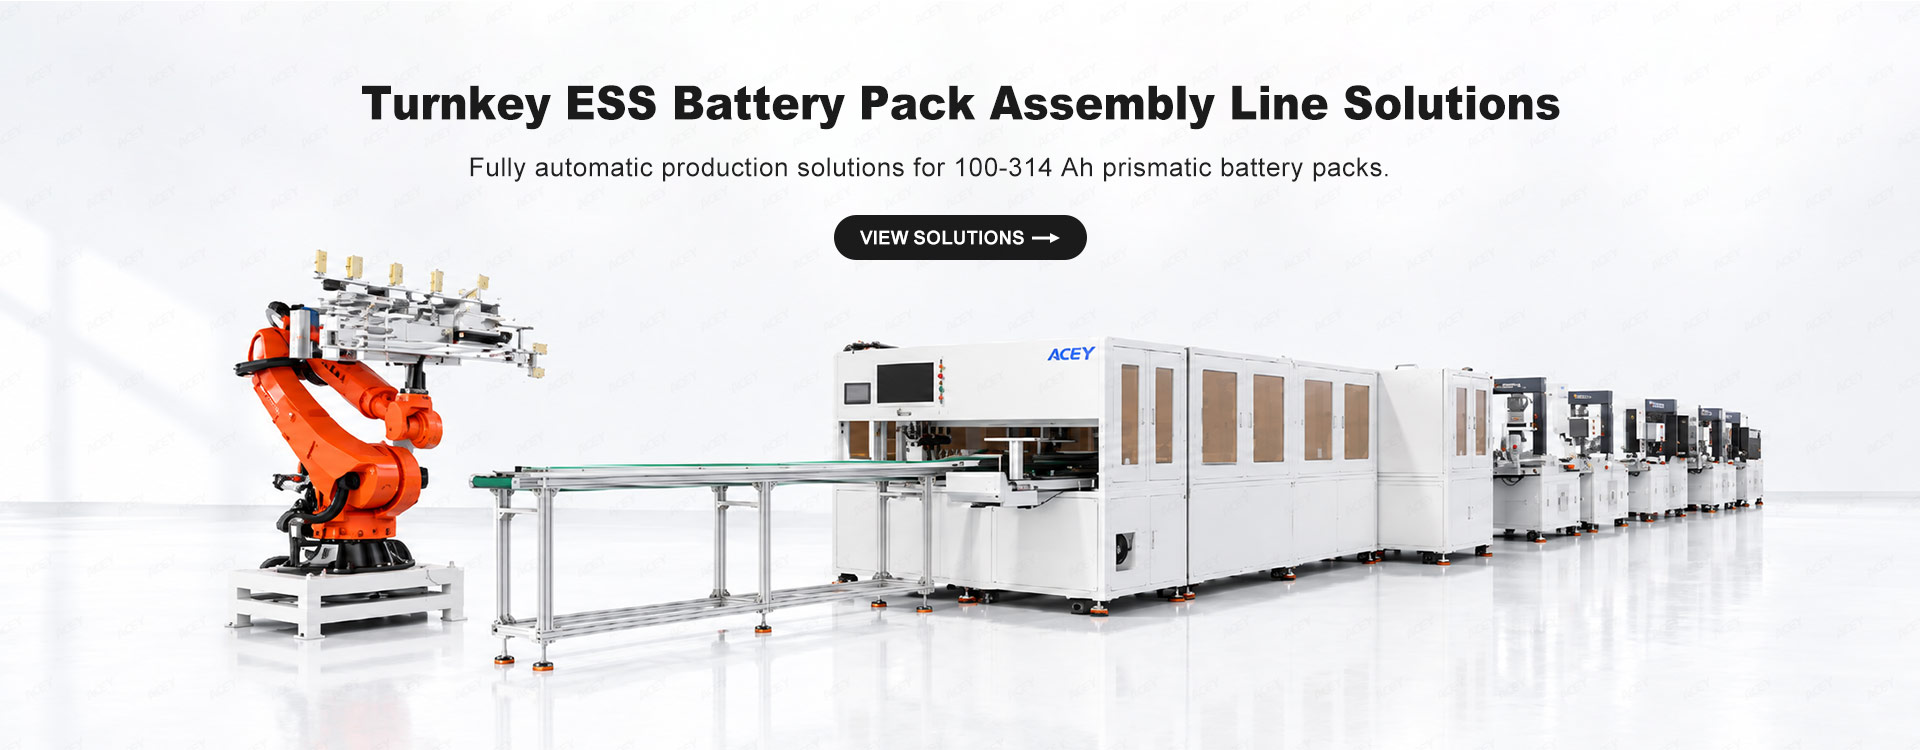
원형 셀 고정구와 용접 헤드를 중심으로 구성된 18650 배터리 팩 조립 라인은 사양에 툴링 세트와 교체 범위가 정의되어 있을 때 여러 원통형 크기를 커버할 수 있습니다. 견적된 고정구 범위가 실제로 지원하는 셀 크기와 이들 간의 전환에 툴링 교체 또는 전체 재검증이 필요한지 확인하십시오.
자동화 수준은 별도의 결정 사항입니다. 반자동 스테이션은 파일럿 런과 다양한 팩 디자인에 적합하며, 완전히 통합된 라인은 자재 흐름, 사이클 타임, 자동 데이터 캡처가 중요한 안정적이고 대량 생산되는 제품에 적합합니다. 많은 공장들이 반자동으로 시작하여 볼륨이 증가함에 따라 이송, 비전 검사 및 데이터 로깅을 추가합니다.
제안서를 비교할 때 각 공급업체에 처리량 수치 뒤에 있는 셀 규격, 팩 토폴로지 및 테스트 조건을 명시하도록 요청하십시오. 이러한 조건이 없는 시간당 팩 수는 제안서 간에 비교할 수 없습니다.
디자인은 다양하지만 실용적인 원통형 팩 라인은 다음 단계를 따릅니다:
상용 팩의 경우 등급 분류나 최종 테스트를 생략하는 것은 거의 허용되지 않습니다. 두 단계 모두 라인 상에서는 비용이 비교적 저렴하지만 출하 후 보완하려면 비용이 매우 많이 듭니다.
아래 표를 사용하여 공급업체의 장비 목록이 전체 흐름을 다루는지, 그리고 어떤 항목이 규격에 종속적인지 확인하십시오.
| 단계 | 장비 유형 | 기능 | 18650 / 21700 종속성 |
|---|---|---|---|
| 셀 등급 분류 | OCV-IR 테스터 / 용량 등급 분류 시스템 | 셀을 측정하고 일치하는 그룹으로 분류 | 접점, 가이드 및 트레이는 크기별로 다름 |
| 홀더 로딩 | 셀 홀더 / 삽입 고정구 | 고정된 피치로 셀 위치 지정 | 최고 — 보어 및 스택 높이가 다름 |
| 상호 연결 | 스팟 용접기 / 레이저 용접 스테이션 | 단자에 스트립 및 버스바 연결 | 용접 피치 및 고정구 접근성이 다름 |
| BMS 어셈블리 | BMS 테스터 / 하네스 스테이션 | 센싱, 밸런스 및 보호 기능 확인 | 직렬 개수 및 팩 토폴로지에 따라 다름 |
| 안전 점검 | 절연 / 유전체 테스터 | 폐쇄 전 절연 저항 확인 | 셀 크기만이 아니라 팩 전압에 의해 설정됨 |
| 팩 테스트 | 충방전 / 종합 테스터 | 완성된 팩 사이클링 및 검증 | 전압 및 전류 범위는 팩 설계에 따름 |
| 이력 추적 | 바코드/RFID 스캐닝 및 데이터 로깅 | 셀, 용접 및 테스트를 각 팩 ID에 연결 | 형식 중립적이지만 조기에 지정해야 함 |
상호 연결 후, BMS 보드, 센스 와이어 및 온도 센서를 장착하고 검증합니다. BMS는 단순한 설치 부품이 아닙니다. 케이스를 닫기 전에 완성된 팩을 기준으로 샘플링 채널, 밸런싱 기능 및 보호 로직을 반드시 점검해야 합니다.
그 후 충방전 테스트를 통해 규정된 조건에서의 용량 및 보호 동작을 검증하며, 종합 테스터는 전압, 온도 및 BMS 기능을 모두 다룹니다. 병렬 셀 수가 적은 21700 팩의 경우 셀 수준의 편차가 더 빨리 나타나므로 등급 품질과 테스트 깊이가 긴밀하게 연관됩니다.
특히 고전압 팩의 경우, 인클로저를 닫기 전에 절연 저항 및 내전압 검사를 계획해야 합니다. 목표 시장에 적용되는 표준과 관련 인증을 보유한 구체적인 장비 모델을 확인하십시오. 한 기계의 인증서가 전체 라인을 자동으로 커버하지는 않습니다.
셀 크기는 대다수 구매자가 예상하는 것보다 라인 밸런스에 더 큰 영향을 미칩니다. 셀 수가 더 많은 18650 팩은 팩당 용접점과 취급 횟수가 더 많고, 21700 팩은 셀 수는 적지만 접합부당 전류가 더 높고 열 요구 사항이 더 엄격합니다. 두 형식 중 어느 쪽이 자동으로 더 빠르다고 할 수 없습니다.
수출 고객을 위해 라인은 자사 제품이 무엇으로 제작되었는지 증명할 수 있어야 합니다. 바코드 또는 RFID 스캐닝을 통해 각 셀 배치와 팩 ID가 연결되며, 등급 분류 결과, 용접 파라미터, 절연 검사 및 사이클 테스트 기록이 해당 ID에 맞추어 저장됩니다. 이는 고객 감사, 보증 처리 및 필드 불량 분석을 지원합니다.
나중에 사후 개조하는 것보다 처음부터 데이터 수집 기능을 지정하십시오. 경계를 명확히 하십시오. 기기 자체의 데이터 인터페이스, 옵션 소프트웨어 통합, 그리고 완전한 MES는 서로 다른 세 가지입니다. 견적에 실제로 포함된 항목과 기록을 내보낼 수 있는 형식을 확인하십시오.
투입 내용이 명확해야 공급업체가 라인 규모를 정확하게 산정할 수 있습니다. 다음을 준비하십시오:
이러한 입력 데이터가 있으면 공급업체는 제안서 간에 진정으로 비교 가능한 공정 흐름, 장비 목록, 지그 범위 및 레이아웃을 회신할 수 있습니다.
공급업체가 고정구 범위와 교체 범위를 사전에 정의하는 경우 대체로 가능합니다. 스테이션은 공유되지만, 셀 홀더, 선별 트레이, 용접 지그 및 테스트 접점은 형상별로 다르며 일반적으로 규격을 전환할 때 툴링 교체와 재검증이 필요합니다. 프로그램 변경만으로 충분하다고 가정하지 말고 주문 전에 이를 확인하십시오.
규격에 가장 큰 영향을 받는 품목은 셀 홀더 및 스페이서, 선별 트레이 및 가이드, 홀더 로딩 고정구, 용접 지그 및 용접 피치, 그리고 테스트 접점입니다. 후속 공정인 BMS 조립, 절연 검사 및 팩 테스트는 셀 직경 자체보다는 팩 전압과 토폴로지에 더 의존합니다.
저항 스폿 용접은 빠르고 널리 입증되어 있어 원통형 탭과 니켈 스트립에 널리 사용됩니다. 레이저 용접은 낮은 접촉 저항과 작은 열영향부 때문에 버스바 및 고전류 접합부에 선호되는 경우가 많습니다. 올바른 선택은 탭 및 버스바 재질, 접합부 디자인, 내열성 및 요구되는 용접 모니터링에 따라 달라집니다.
태그 :
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
이메일 : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155